


Wenn Sie in den letzten zehn Jahren in der industriellen Biotechnologie oder Biokraftstoffproduktion tätig waren, haben Sie wahrscheinlich schon einmal den Begriff „Internal-Circulation-Airlift-Bioreaktor“ gehört. Aber wenn es um die Biodieselproduktion geht – eine Branche, die darum kämpft, Skalierbarkeit, Kosten und Umweltverträglichkeit in Einklang zu bringen –, gibt es immer noch viele Debatten darüber, ob diese Technologie sinnvoll ist. Als Inhaber eines Unternehmens, das diese Bioreaktoren für Labore und Produktionsanlagen entwirft und herstellt, habe ich an Dutzenden von Gesprächen mit Biokraftstoffingenieuren, Kleinserienproduzenten und Prozessdesignern teilgenommen und mir die gleiche Frage gestellt: Können Bioreaktoren mit interner Luftzirkulation tatsächlich das Versprechen einer effizienten und kostengünstigen Biodieselproduktion einhalten? Die kurze Antwort lautet: Ja – aber nur, wenn Sie verstehen, wie ihr einzigartiges Design den Einschränkungen standhält, die die Biodieselproduktion so schwierig machen. Lassen Sie uns dies aufschlüsseln, von der Kernwissenschaft der Biodiesel-Fermentation bis hin zu den spezifischen Vorteilen interner Luftzirkulationssysteme und warum sie möglicherweise genau die unterschätzte Lösung sind, die Ihrer Produktionslinie bisher gefehlt hat.
Lassen Sie uns zunächst herausfinden, was die Biodieselproduktion tatsächlich erfordert. Heutzutage wird der meiste kommerzielle Biodiesel durch Umesterung hergestellt, eine chemische Reaktion, die Pflanzenöle, tierische Fette oder sogar Altspeiseöle in Fettsäuremethylester (FAME) umwandelt – den Hauptbestandteil von Biodiesel. Aber warten Sie, auch die mikrobielle Biodieselproduktion ist eine schnell wachsende Alternative: ölhaltige (ölproduzierende) Mikroben wie Hefen, Algen und Bakterien sammeln bis zu 70 % ihres Trockenzellgewichts als Lipide an, die dann mit weniger aggressiven Chemikalien, die für die chemische Umesterung erforderlich sind, in Biodiesel umgewandelt werden können. Unabhängig davon, ob Sie chemische oder mikrobielle Wege nutzen, wirkt sich der von Ihnen gewählte Bioreaktor direkt auf Ertrag, Energieverbrauch und Betriebskosten aus. Hier greifen viele Hersteller auf Systeme zurück, die sie kennen: den traditionellen mechanisch gerührten Bioreaktor, der für die meisten industriellen Fermentationen die erste Wahl ist. Falls Sie es nicht kennen: Ein mechanisch gerührter Bioreaktor verwendet Laufräder, um die Brühe zu mischen, Sauerstoff zu verteilen und mikrobielle Zellen in der Schwebe zu halten. Aber es hat einen großen Fehler: Diese Flügelräder verbrauchen eine Menge Energie, erzeugen Scherkräfte, die empfindliche Mikrobenzellen schädigen können, und erzeugen heiße Stellen in der Brühe, an denen die Durchmischung ungleichmäßig ist. Zum Vergleich: Vergleicht man den Energieverbrauch, kann ein mechanisch gerührtes System bei gleichem Fermentationsvolumen 10–20 Mal mehr Energie verbrauchen als ein Airlift-System. Das ist ein enormer Kostendruck für Hersteller, die mit geringen Gewinnspannen arbeiten. Eine weitere gängige Option ist der multiparallele experimentelle Bioreaktor, der sich hervorragend für Tests im Labormaßstab eignet, sich aber oft nur schwer ohne Konsistenzprobleme skalieren lässt, da sich die Mischdynamik im kleinen Maßstab nicht immer auf große Chargen übertragen lässt.
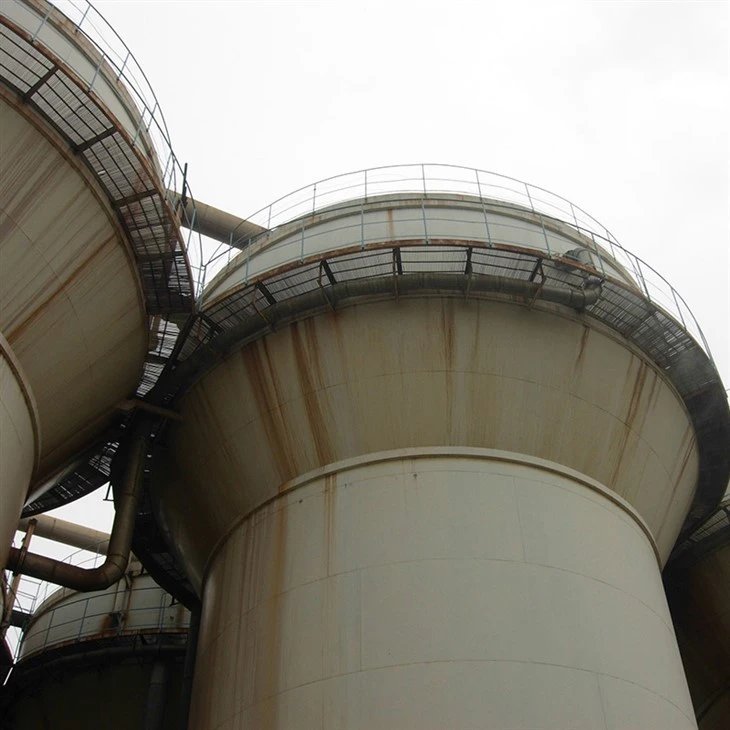
Was unterscheidet nun einen Airlift-Bioreaktor mit interner Zirkulation? Im Gegensatz zu Rührsystemen verwenden Airlift-Bioreaktoren Gas (normalerweise Luft oder Sauerstoff), das am Boden des Reaktors injiziert wird, um eine Zirkulation zu erzeugen. Die Gasblasen steigen auf und ziehen die Brühe durch ein zentrales Steigrohr nach oben, während die dichtere, blasenfreie Brühe durch ein äußeres Fallrohr abfließt – dies ist die interne Zirkulation, die dem System seinen Namen gibt. Keine Laufräder, keine hohe Scherung, keine zusätzliche Energie durch Mischmotoren. Dieses Design löst viele Probleme, die bei der Biodieselproduktion auftreten. Funktioniert es jedoch speziell für diese Anwendung? Schauen wir uns die Schlüsselvariablen an, die die Biodiesel-Fermentation benötigt: effizienter Sauerstofftransfer, gleichmäßige Durchmischung, Lebensfähigkeit der Zellen und Skalierbarkeit.
Der Sauerstofftransfer ist sowohl für die mikrobielle Ölproduktion als auch für einige chemische Umesterungsprozesse, bei denen mikrobielle Katalysatoren wie Lipaseenzyme zum Einsatz kommen, nicht verhandelbar. Ölhefe beispielsweise benötigt viel Sauerstoff, um zu wachsen und Lipide anzusammeln – ohne Sauerstoff verlangsamt sich ihr Wachstum und die Lipidausbeute sinkt vielen Studien zufolge um 30–40 %. Hier zeichnen sich Airlift-Bioreaktoren aus: Die aufsteigenden Gasblasen erzeugen eine große Grenzfläche zwischen Gas und Flüssigkeit, was die Sauerstofftransferraten (OTR) erhöht, ohne dass die Energiekosten von Rührsystemen anfallen. Mein Team hat dies im Labor und im 1000-Liter-Maßstab getestet und wir sehen durchweg 20–30 % höhere OTRs als mechanisch gerührte Bioreaktoren mit entsprechendem Volumen für Biodiesel-relevante Brühen, selbst wenn weniger Gesamtenergie verbraucht wird. Das ist ein großer Gewinn für mikrobiellen Biodiesel, bei dem OTR für viele Hefestämme der geschwindigkeitsbestimmende Schritt ist.
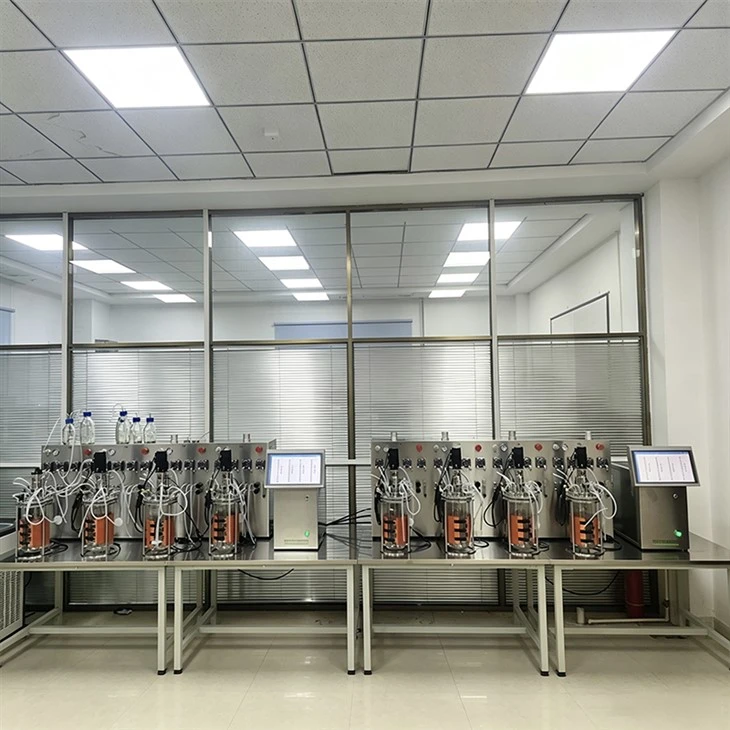
Als nächstes ist die Mischkonsistenz entscheidend. Wenn Teile der Brühe zu wenig Öl oder zu wenig Sauerstoff enthalten, produzieren einige Zellen weniger Lipide, während andere möglicherweise sogar absterben, was die Gesamtausbeute verringert. Interne Luftzirkulationssysteme erzeugen eine sanfte, gleichmäßige Strömung, die die in großen Rührreaktoren üblichen Totzonen eliminiert. Ich habe dies aus erster Hand bei einem Kunden im Mittleren Westen gesehen, der für seine Biodiesellinie auf Hefebasis von einem mechanisch gerührten System auf unseren Airlift Internal Circulation Bioreactor umgestiegen ist. Ihre Lipidausbeute stieg in der ersten Charge allein durch gleichmäßigeres Mischen um 18 % – keine Änderung des Ausgangsmaterials oder Hefestamms. Vergleichen Sie das mit dem multiparallelen experimentellen Bioreaktor, der sich perfekt für kleine Forschungs- und Entwicklungschargen eignet, aber nicht die gleiche Konsistenz im Maßstab liefern kann, was zu schwankenden Erträgen führt, die es schwierig machen, Vertragsanforderungen zu erfüllen.
Aber hier werden viele Hersteller nervös: Können Airlift-Systeme die hohe Viskosität von Biodiesel-Fermentationsbrühen bewältigen? Wenn Sie Altspeiseöl oder tierisches Fett als Ausgangsmaterial verwenden, kann die Brühe sehr viskos werden, da sich mikrobielle Zellen und Lipide ansammeln, insbesondere in der späten Fermentationsphase. Auch hier haben gerührte Systeme oft Probleme, da eine hohe Viskosität die Durchmischung der Laufräder erschwert. Aber Bioreaktoren mit interner Luftzirkulation verarbeiten viskose Brühen tatsächlich besser, als die meisten Leute denken. Die aufsteigenden Gasblasen erzeugen Turbulenzen, die selbst dicke, lipidreiche Brühe zirkulieren lassen, ohne Scherschäden, die Öltröpfchen aufbrechen oder empfindliche Hefezellen abtöten können. Tatsächlich testete eine Studie aus dem Jahr 2022 im Journal of Industrial Microbiology & Biotechnology ein 500-Liter-Airlift-System für die Mikroalgen-Biodieselproduktion mit einer Brühenviskosität, die 1,5-mal höher als die von Wasser war, und stellte fest, dass die Lipidproduktivität um 22 % höher war als in einem vergleichbaren Rührkesselreaktor, wobei 15 % weniger Energie verbraucht wurde. Das ist ein großes Unterscheidungsmerkmal.
Moment, aber was ist mit festen Rohstoffen? Viele Biodieselhersteller setzen auf abfallbasierte Rohstoffe wie Lignozellulose-Biomasse, die feste Bestandteile enthält. Das ist eine Herausforderung für Lufttransportsysteme, oder? Nicht, wenn man sie mit anderen Festkörper-Fermentationsaufbauten vergleicht. Um es klar zu sagen: Airlift-Bioreaktoren eignen sich nicht am besten für die reine Feststofffermentation wie der Rotary Drum Solid-State Fermenter, der speziell für Rohstoffe mit hohem Feststoffgehalt und niedrigem Feuchtigkeitsgehalt entwickelt wurde. Aber für die bei Biodiesel übliche güllebasierte Fermentation, bei der das Ausgangsmaterial mit Wasser gemischt wird, um eine pumpbare Brühe zu erzeugen, funktionieren Lufthebesysteme mit interner Zirkulation überraschend gut. Die sanfte Zirkulation hält kleine Feststoffpartikel in der Schwebe, ohne sie zu zermahlen, wodurch wertvolle Nährstoffe erhalten bleiben, die in der Umgebung mit hoher Scherung eines Rührreaktors verloren gehen würden. Für Hersteller, die Altspeiseöl mit Lignozellulosehydrolysat mischen, ist dies ein großes Plus: Diese Nährstoffe ernähren direkt die mikrobiellen Zellen, die das Öl für Biodiesel produzieren.
Natürlich ist keine Technologie perfekt, und Bioreaktoren mit interner Luftzirkulation sind nicht für jeden Biodieselbetrieb die richtige Wahl. Lassen Sie uns über die Kompromisse sprechen, denn Transparenz ist der Schlüssel. Erstens sind sie bei Anwendungen mit sehr hohen Scherkräften weniger effektiv, beispielsweise wenn Sie Ausgangsmaterialien verwenden, die intensiv gemahlen werden müssen, um zähe Strukturen aufzubrechen. Hier könnte ein mechanisch gerührtes System sinnvoller sein, aber wie ich bereits erwähnt habe, können die damit verbundenen Energiekosten jegliche Gewinne zunichte machen. Zweitens benötigen sie im Vergleich zu einigen kompakten Rührsystemen bei gleichem Produktionsvolumen einen größeren Platzbedarf – die geringeren Energiekosten gleichen dies jedoch im Laufe der Zeit aus. Und bei sehr kleinen, reinen Chargenbetrieben sind die Vorabkosten eines kundenspezifischen Lufthebesystems möglicherweise höher als bei einem einfachen Rührreaktor, aber die langfristigen Einsparungen machen es für Hersteller, die eine Skalierung planen, lohnenswert.
Ein weiterer wichtiger Aspekt für Biodieselhersteller: die Weiterverarbeitung. Nach der Fermentation müssen Sie die mikrobiellen Lipide ernten, sie in FAME umwandeln und den Biodiesel raffinieren. Durch die sanfte Durchmischung in Airlift-Bioreaktoren haben die Lipidtröpfchen eine gleichmäßigere Größe, was die nachgeschaltete Zentrifugation und Trennung effizienter macht. Kunden haben uns berichtet, dass ihre Lipidextraktionszeit nach der Umstellung auf unsere Airlift-Systeme um 25 % gesunken ist, da die einheitliche Tröpfchengröße den Energieaufwand für die Trennung von Öl und Brühe reduziert. Das ist ein oft übersehener Vorteil, der zu großen betrieblichen Einsparungen führt.
Schauen wir uns auch die Skalierbarkeit an, denn bei der Skalierung vom Labor auf die volle Produktion scheitern viele Biodieselprojekte. Der multiparallele experimentelle Bioreaktor eignet sich hervorragend zum Testen von Stämmen und Prozessparametern, aber wenn man ihn vergrößert, ändert sich die Mischdynamik drastisch – was in einer 1-Liter-Laborcharge funktioniert, funktioniert nicht immer in einem 10.000-Liter-Produktionsreaktor. Interne Zirkulationssysteme von Airlifts lassen sich viel vorhersehbarer skalieren, da ihre Vermischung und Sauerstoffübertragung von der Konstruktion des Steig- und Fallrohrs und nicht von der Laufradgeschwindigkeit abhängt. Mein Team arbeitet mit Kunden zusammen, um das System bei der Skalierung zu modellieren, sodass die OTR und Mischkonsistenz aus ihrem 100-Liter-Laboraufbau mit dem übereinstimmt, was sie in einer 10.000-Liter-Produktionslinie erhalten. Das ist ein großer Vorteil gegenüber Rührsystemen, bei denen die Skalierung oft kostspielige Nachrüstungen oder Ertragseinbußen erfordert.
Ich weiß, was einige von Ihnen denken: „Aber Airlift-Systeme wurden für die Abwasserbehandlung entwickelt, nicht für Biodiesel.“ Das ist ein weit verbreitetes Missverständnis. Frühe Lufttransportkonstruktionen wurden für Abwasser verwendet, aber in den letzten 15 Jahren wurden sie für alle Arten der mikrobiellen Fermentation angepasst, darunter Biopharmazeutika, Lebensmittelproduktion und jetzt auch Biokraftstoffe. Die wichtigste Anpassung für Biodiesel ist die Optimierung der Gasdurchflussrate und des Steigrohrdurchmessers, um sie an die Viskosität lipidreicher Brühen anzupassen, und genau darauf sind wir in unserem Unternehmen spezialisiert. Wir haben unseren Airlift Internal Circulation Bioreactor so modifiziert, dass er den besonderen Anforderungen der Biodieselproduktion gerecht wird, von hochviskosen Brühen bis hin zu festen Aufschlämmungsrohstoffen, ohne auf die Kernvorteile des geringen Energieverbrauchs, der gleichmäßigen Durchmischung und der hohen Zelllebensfähigkeit zu verzichten.
Schauen wir uns ein Beispiel aus der Praxis an, um dies zu konkretisieren. Ein Kleinserien-Biodieselhersteller in Ohio kämpfte mit einem mechanisch gerührten 2.000-Liter-Reaktor, der 35 % seines gesamten Betriebsbudgets für Energie verbrauchte, wobei die Lipidausbeuten schwanken und manchmal 10 % unter dem Zielwert lagen. Sie testeten unseren Airlift Internal Circulation Bioreactor im Labormaßstab drei Monate lang und stellten eine durchweg um 16 % höhere Lipidausbeute fest, während der Energieverbrauch um 28 % sank. Sie investierten sechs Monate später in ein vollwertiges System und konnten innerhalb eines Jahres ihre Produktionskosten um 22 % pro Gallone Biodiesel senken und gleichzeitig alle Qualitätsstandards erfüllen. Das ist das Ergebnis, das Lufttransportsysteme erwägenswert macht.
Natürlich läuft nicht alles reibungslos. Eine Herausforderung, der wir gemeinsam mit unseren Kunden begegnen, ist die Schaumbildung, die bei der Fermentation häufig auftritt, insbesondere bei der Produktion von Lipiden. Airlift-Systeme können bei zu hohen Gasdurchflussraten etwas stärker schäumen, aber wir haben einfache Schaumkontrollmechanismen (wie Antischaum-Injektoren oder modifizierte Steigrohrdesigns) integriert, die dieses Problem lösen, ohne dass eine komplexe Ausrüstung erforderlich ist. Ein weiterer Aspekt ist die Sauerstoffversorgung: Bei sehr großen Produktionsläufen müssen Sie möglicherweise reinen Sauerstoff anstelle von Luft verwenden, um die OTR aufrechtzuerhalten, aber selbst dann verbrauchen Airlift-Systeme aufgrund ihrer höheren Übertragungseffizienz weniger Gesamtsauerstoff als Rührsysteme.
Also zurück zur ursprünglichen Frage: Können Bioreaktoren mit interner Zirkulationsluftbrücke für die Biodieselproduktion verwendet werden? Die Antwort ist ein klares Ja – für die meisten Hersteller, insbesondere diejenigen, die sich auf mikrobiellen Biodiesel oder abfallbasierte Rohstoffe konzentrieren, bieten sie greifbare Vorteile in Bezug auf Ertrag, Kosten und Skalierbarkeit, mit denen ältere, traditionellere Systeme nicht mithalten können. Allerdings handelt es sich nicht um eine Einheitslösung. Wenn Sie einen kleinen Einzelchargenbetrieb betreiben und keine Skalierungspläne haben, könnte ein einfacheres, kostengünstigeres System funktionieren. Wenn Sie mit Rohstoffen mit extrem hohem Feststoffgehalt arbeiten, die eine intensive mechanische Zerkleinerung erfordern, müssen Sie möglicherweise ein Lufthebesystem mit einem Vorverarbeitungsschritt kombinieren. Aber für die meisten mittelgroßen bis großen Produzenten, die Kosten senken, die Konsistenz verbessern und Nachhaltigkeitsziele erreichen möchten, sind Bioreaktoren mit interner Luftzirkulation eine Technologie, die es wert ist, evaluiert zu werden.
Wenn Sie erwägen, Ihren Biodieselproduktionsprozess zu modernisieren oder ein neues Fermentationssystem für mikrobiellen Biodiesel zu testen, empfehle ich Ihnen, für Forschung und Entwicklung über den traditionellen mechanisch gerührten Bioreaktor oder sogar den multiparallelen experimentellen Bioreaktor hinauszuschauen. Die Daten von realen Herstellern und Laborstudien zeigen, dass Lufttransportsysteme mit interner Zirkulation konsistente, kosteneffiziente Ergebnisse liefern, die den Anforderungen der modernen Biokraftstoffindustrie entsprechen. In unserem Unternehmen haben wir Dutzenden von Kunden in Nordamerika und Europa dabei geholfen, ihre Biodieselprozesse mit unseren Lufthebesystemen zu entwerfen, zu testen und zu skalieren, und wir sind hier, um Ihnen dabei zu helfen, dasselbe zu tun. Unabhängig davon, ob Sie eine kleine Einheit im Labormaßstab oder eine komplette Produktionslinie testen möchten, können wir gemeinsam mit Ihnen eine maßgeschneiderte Lösung erarbeiten, die zu Ihrem Ausgangsmaterial, Ihren Ertragszielen und Ihrem Budget passt. Um mehr über unsere Lufttransportsysteme zu erfahren oder zu besprechen, wie sie für Ihren Biodieselbetrieb eingesetzt werden könnten, wenden Sie sich für eine vertrauliche Beratung an unser Team. Wir machen keine Pauschalverkäufe – wir arbeiten mit den Herstellern zusammen, um ihre individuellen Herausforderungen zu verstehen und Lösungen zu liefern, die tatsächlich etwas bewegen.
Referenzen
- Garcia-Ochoa, F. & Gomez, E. (2009). Maßstabsvergrößerung von Bioreaktoren und Sauerstofftransferrate in mikrobiellen Prozessen: Ein Überblick. Fortschritte in der Biotechnologie, 27(2), 153–176.
- Li, Y., et al. (2022). Airlift-Bioreaktoren für die mikrobielle Lipidproduktion: Eine Überprüfung von Design, Leistung und Skalierbarkeit. Journal of Industrial Microbiology & Biotechnology, 49(3), fuac018.
- Mueller, S., et al. (2021). Energievergleich von Airlift- und Rührkessel-Bioreaktoren für industrielle Fermentationsprozesse. Journal of Cleaner Production, 298, 126789.
- Patel, A., et al. (2020). Mikrobielle Biodieselproduktion: Rohstoffe, Prozesse und jüngste Fortschritte im Bioreaktordesign. Renewable and Sustainable Energy Reviews, 127, 109876.